Tamir bakım kaynakları
Kaynaklı tamir bakım, sanayide şu sebeplerle çok önemli avantajlar sunar:
- Bozulan parçanın tamiri, makinenin yeniden üretim maliyetinden çok daha ucuzdur.
- Aşınan parçanın tamiri, yeni makine yapılmasına göre çok daha kısa sürede tamamlanır.
- İş parçasına çalışma öncesi yapılan dolgu kaynakları parçanın çalışma ömrünü kat kat artırır.
Çalışma ortamındaki şartlar sonucu ortaya çıkan bu problemin en uygun yöntemle çözülebilmesi için aşınmaya sebep olan faktörlerin çok iyi belirlenmesi gerekir. Parçaları bu aşınma faktörlerine dayanıklı malzemelerle kaynak ederek aşınma ömürlerini artırmak mümkündür.
Aşınma genel olarak 6 temel mekanizma ile açıklanır:
- Abrazyon
- Erozyon
- Darbe
- Sürtünme
- Kavitasyon
- Korozyon
GekaTek kaynak ürünleri ile dökme demir kaynak uygulamaları
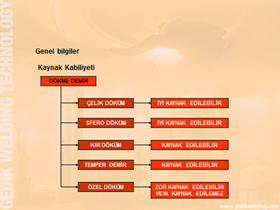
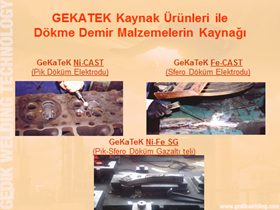
Dökme demiri kaynak edebilmek için çözümler.
Soğuk kaynakta uyulması gerekenler
- Çatlağın tam tespiti için penetrant sprey kullanılmalıdır.
- Çatlak, içine doğru sonuna kadar açılmalıdır.
- Çatlağın başına ve sonuna delikler açılarak yürümesi engellenmelidir.
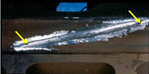
- Mümkün olan en küçük çaplı elektrod ve en düşük akım şiddeti kullanılarak ısı girdisi azaltılmalıdır.
- Esas metalin fazla ısı girdisi alarak çarpılmasını engellemek için dikiş boyları 3 cm ile sınırlandırılmalıdır.
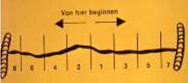
- Kaynağa çatlağın ortasından başlanarak 3 cm'lik pasolar, bir sağdan bir soldan olacak şekilde yapılır.
- Uç uca gelen pasolarda bir miktar bindirme yapılarak başlanır.
- Her paso daha soğumadan bombe başlı bir çekiçle kaynak yönüne ters dövülerek, kaynak metalinin kendini çekmesi nedeniyle parçaya uyguladığı gerilmeler azaltılmalıdır.
- Her dikişten sonra kaynağa ara verilerek parçanın elle dokunulabilir bir sıcaklığa kadar soğuması beklenmelidir.
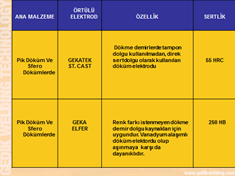
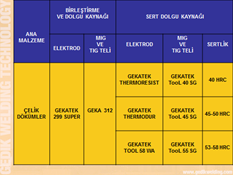
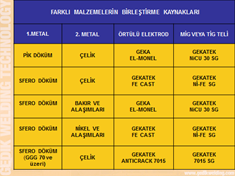
Dökme demirlerin kaynağında kullanılan GekaTek ürünleri
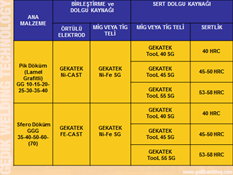
Takım çeliklerinin kaynağı
Takım çelikleri için GekaTek kaynak ürünleri
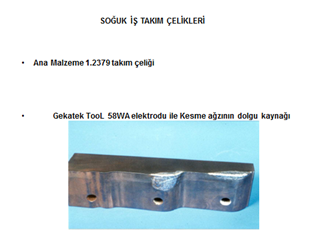
Soğuk iş takım çelikleri
- Kesme takımları, zımbalar, kesme bıçakları, trim (sıyırma) takımları, makas kesme bıçakları vb. çoğunlukla soğuk iş takımları grubuna girer.
- Soğuk iş takım çelikleri oda sıcaklığında kaynak yapılmaz; ön ısıtma gereklidir (400–500 °C).
- Ön ısıtma ve pasolar arası sıcaklık ana metalin malzemesine, boyutuna ve şekline göre belirlenir (genelde 350 °C).
- Kaynak sonrası çatlama ve gevrek kırılmaları önlemek için yavaş soğutma yapılmalıdır.
| Örtülü elektrod | TIG ve MIG teli | Uygulaması | Sertlik |
|---|---|---|---|
| GekaTek Tool 58 WA | GekaTek Tool 55 SG | Özellikle 1.2379 çelik kalıpların kesme ağzı, döküm kalıpların radüsleri ve kesme bıçaklarının sert dolgularında kullanılır. | 58–60 HRC |
| GekaTek Tool 60 | GekaTek Tool 60 SG | Özellikle alaşımsız veya düşük alaşımlı çeliklerden kesme takımı yapılmasında ve genel olarak sert dolgularda kullanılır. | 62 HRC |
| GekaTek 410 HD | GekaTek 410 MIG | Karbonu yüksek soğuk iş takım çeliklerinde az pasolu küçük tamirlerde, daha düşük bir ön tav uygulayarak sert dolgu yapma olanağı sağlar. | 50 HRC |
| GekaTek 299 Süper | Geka 312 SG | Çatlamış, kırılmış takımların birleştirme ve sert dolgu öncesi tampon dolgu kaynaklarında kullanılır. | 250 HB |
Sıcak iş takım çelikleri
Cr-Mo içeren sıcak iş çelikleri, iyi ısıl iletkenlikleri sayesinde termal şok altında oluşan sıcak çatlaklara karşı iyi direnç gösterir. Bu nedenle genellikle pres kalıpları, enjeksiyon kalıpları ve sıcak hadde merdanelerinde kullanılır (1.2343, 1.2344, 1.2606).
Ni-Cr-Mo içeren sıcak iş çelikleri ise tokluk özellikleri sayesinde genel olarak darbeli yüklere maruz parçaların imalatında kullanılır (1.2713, 1.2714).
Cr-Mo çeliklerine yaklaşık 400 °C'ye, Ni-Cr-Mo çeliklerine kaynak öncesinde en az 300 °C'ye kadar ön ısıtma yapılmalıdır.
| Malzeme no | Normu | Elektrodu | TIG/MIG teli | Sertlik |
|---|---|---|---|---|
| 1.2343 | X38CrMoV 5-1 | GekaTek Thermodur | GekaTek Tool 45 SG | 45–48 HRC |
| 1.2344 | X40CrMoV 5-1 | |||
| 1.2367 | X37CrMoW 5-1 | GekaTek Tool 58 WA | GekaTek Tool 55 SG | 58 HRC |
| 1.2606 | X37CrMoW 5-1 | |||
| 1.2714 | X55NiCrMoV 7 | GekaTek Thermoresist | GekaTek Tool 40 SG | 40 HRC |
Yüksek hız çeliklerinin kaynağı
Yüksek hız çelikleri, kimyasal kompozisyonlarına ve ısıl işlemlerine bağlı olarak 600 °C'ye kadar yüksek sıcaklık direncine ve yüksek sertlik korunumuna sahiptir.
- Yüksek hız çeliklerinin tamiri, hız çeliği özelliğinde olan GekaTek Tool 60 sert dolgu elektrodu ile yapılır.
- TIG teli olarak GekaTek Tool 60 SG kullanılması önerilir.
Ayrıca GekaTek Tool 60, alaşımsız veya az alaşımlı ana metale sahip yeni kesme takımlarının üretimi için özel olarak geliştirilmiştir.
- Geniş kesme ve şekillendirme takımlarında tamir amaçlı da kullanılabilir. İşlem görmemiş kaynak dolgusu yaklaşık 60 HRC sertlik verir. 550 °C'de ikinci veya üçüncü temperleme ile kalıntı östenit önlenerek (soğutma sırasında östenit martensite dönüşür) 64–65 HRC son sertlik elde edilir (ikincil sertleştirme).
- Kesme kenarlarının tamiri sırasında hasarlı alan önce temizlenir ve 150 °C'ye ön ısıtma yapılır. Hasar küçükse ve/veya çatlak ana metalin içine fazla inmemişse bu ön ısıtma sıcaklığı yeterlidir. Geniş parçalar kırılmışsa veya yüzeyin daha fazla dolguya ihtiyacı varsa kaynağa başlamadan önce kalıba 450–600 °C'ye ön ısıtma yapılır. Tampon dolgular için GekaTek 299 Süper önerilir.
| Elektrod | TIG teli | Uygulaması | Sertlik |
|---|---|---|---|
| GekaTek Tool 60 | GekaTek Tool 60 SG | Takımların aşınan yerlerinin dolgu kaynaklarında kullanılan, hız çeliği yapısındaki sert dolgu elektrodudur. | 62–64 HRC |
| GekaTek 299 Süper | Geka 312 TIG | Takımların kırılan, çatlayan ve fazla aşınan yerlerinin tampon dolgu kaynaklarında kullanılır. | 250 HB |
Plastik enjeksiyon takım çelikleri
| Elektrod | TIG teli | Uygulaması | Sertlik |
|---|---|---|---|
| GekaTek Thermoresist | GekaTek Tool 40 SG | Takımların aşınan yerlerinin dolgu kaynaklarında kullanılan sert dolgu elektrodudur. | 38–42 HRC |
| GekaTek 299 Süper | Geka 312 TIG | Takımların kırılan, çatlayan ve fazla aşınan yerlerinin tampon dolgu kaynaklarında kullanılır. | 250 HB |
Alüminyum alaşımlı malzemelerin kaynağı
Alüminyumun genel özellikleri
- Ergime sıcaklığı
- 660 °C
- Yoğunluk
- 2,70 g/cm³
- Genleşme katsayısı
- Çeliğin 2 katı (çarpılmalar daha fazladır)
- Isıl iletkenlik
- Çeliğin 3 katı (ısıyı çok hızlı iletir, malzeme aynı oranda hızlı soğur)
Alüminyum hafif bir element olup mukavemeti ve korozyon dayanımı oldukça yüksektir. Oksijene karşı afinitesi çok fazla olduğu için yüzeyi derhal oksitlenerek Al₂O₃ tabakası oluşur. Al₂O₃ malzemeyi havadan izole eder; seramik karakterli olduğu için de çok serttir. Kalınlığı 20 mikron kadardır.
Alüminyum kaynak yöntemleri
Alüminyum oksijen ile kesilemez, çünkü Al₂O₃ tabakasının ergime sıcaklığı 2050 °C'dir. Plazma ile kesilebilir.
Alüminyumun kaynağı elektrik ark (MMA), MIG, TIG ve oksi-gaz yöntemleriyle yapılabilir. MMA ve MIG kaynaklarında DCEP (ters kutuplama) ile kaynak yapılır. Al₂O₃ tabakasının delinebilmesi için DCEP yeterli olmasına rağmen TIG yönteminde tungsten elektrodun akım taşıma kapasitesi sınırlı olduğundan elektrod çok çabuk ısınır. Bu nedenle TIG yönteminde AC akım ile kaynak yapılır.
Alüminyum TIG (argon) kaynağı
- TIG yönteminde saf tungsten (yeşil renkli) elektrod kullanılır. Taşlaması boylamasına yapılmalıdır; böylece akımın düzgün akışı sağlanır.
- Akım pratik olarak 30–40 A/mm seçilebilir. Gerilim (10 + 0,04 × akım şiddeti) olarak ayarlanabilir.
- Koruma gazı olarak genellikle saf argon gazı kullanılması tavsiye edilir. Gaz debisi, tungsten elektrod ve nozul çapının 4 katı olarak seçilebilir.
Alüminyum MIG kaynağı
- MIG yönteminde makaralar U (yuvarlak) kanallı olmalıdır.
- Torç boyu kısa ve içindeki spiral teflon olmalıdır.
- Koruma gazı olarak genellikle saf argon gazı kullanılması tavsiye edilir. Gaz debisi çeliklerin kaynağına göre daha fazla olmalıdır.
- Meme nozulun içinde olmalı ve serbest tel boyu çeliklere göre daha fazla olmalıdır.
Alüminyum oksi-gaz kaynağı
Oksi-gaz kaynağında yanıcı gaz olarak asetilen tercih edilmesi önerilir. Alev türü olarak yumuşak alev ayarlanmalıdır. Dekapan olarak GekaTek GK Flux F-LH1 önerilir. 3 mm'den ince parçalar sola kaynak, 3 mm'den kalın parçalar ise sağa kaynak yöntemiyle kaynak yapılabilir.
Alüminyum alaşımlı malzemelerin kaynağında önce yaklaşık 140–250 °C ön ısıtma yapılmalıdır (kalınlık ve malzeme türüne göre belirlenir). Böylece ergimenin homojen olması sağlanır. Ön ısıtma süresine dikkat edilmelidir: 200–300 °C'de uzun süreli bekleme sakıncalı olabilir (toparlanmaya engel olabilir).
Al₂O₃ tabakası yoğundur, ancak pürüzlü bir yapıdadır. Bu nedenle gözeneklerin arasına giren hidrokarbonlar (yağ, kir vb.) kaynak esnasında buharlaşır, ancak hidrojen yapıda kalır. Alüminyum kaynaklarında gözeneğin oluşma sebebi genelde hidrojendir. Bu nedenle kaynağa başlamadan 5–6 saat önce kimyasal olarak, ardından da mekanik olarak (fırça ve zımpara) alüminyum oksit tabakası temizlenir. Temizlenen yüzey derhal oksitlenecektir, ancak yeni tabaka hidrokarbon içermediği için gözeneksiz kaynak dikişi elde edilebilir.
- Alüminyum alaşımlarında, çeliklerin aksine soğuk çatlak (H çatlağı) görülmez. Alüminyum malzemelerin kaynağında, kaynak bölgesinde ciddi mukavemet kayıpları yaşanır.
- İlave metalin alaşım elementleri sertlik, çekme ve akma mukavemetlerini artırır.
- Kaynak bölgesinin korozyon direnci saf alüminyuma göre düşük olabilir.
- İlave metaldeki Mg ve Mn mukavemet artırıcı etki yaparken, Si gözenek ve sıcak çatlak riskini azaltır.
Alüminyum malzemelerin kaynağında ilave metal seçiminde kriter, çeliklerden farklı olarak, esas metal ile ilave metalin yakın olmasından çok ilave metalin mukavemet kaybını telafi edebilmesidir. Bakır içeriği yüksek alüminyum alaşımlarında sıcak çatlak riski vardır. Ayrıca kaynak esnasında altlık kullanılması gerekiyorsa kesinlikle bakır altlık önerilmez.
Alüminyum kaynağında koruyucu gazlar
- Koruyucu gaz olarak asal gazlar kullanılır. H₂ içeren gazlar kesinlikle kullanılmamalıdır.
- Koruyucu gaz olarak argon tercih edilmelidir; kolay iyonize olarak kararlı bir ark oluşturur.
- Argon gazına helyum ilavesi de yapılabilir. He ilavesi nüfuziyeti ve kaynak hızını artırır (parça çabuk ısınır).
- He oranı arttıkça ön ısıtma sıcaklığı azaltılabilir. %100 He gazı önerilmez. Kök koruma gazı kullanmaya gerek yoktur.
Alüminyum alaşımları için ilave metal seçim tablosu
| Ana malzeme grubu | İlave metal türü | Kaynaklanabilirlik |
|---|---|---|
| 2014 | 4145 | Çok kolay |
| 2014 | 4043 | Çok kolay |
| 2014 | 2014 | Dikkatli olunmalı, çatlak riski var |
| 2219 | 4043 | Çok kolay |
| 5052 | 5556 | Kolay |
| 5052 | 5052 | Dikkatli olunmalı, çatlak riski var |
| 5083 | 5356 | Çok kolay |
| 5154 | 5654 | Normal |
| 5454 | 5554 | Normal |
| 5456 | 5356 | Çok kolay |
| 5456 | 5556 | Kolay |
| 6061 | 4043 | Çok kolay |
| 6061 | 5356 | Kolay |
| 6061 | 5556 | Normal |
| 6061 | 6061 | Dikkatli olunmalı, çatlak riski var |
| 7005 | 4043 | Çok kolay |
| 7005 | 5356 | Çok kolay |
| 7005 | 5556 | Kolay |
| 7005 | 7005 | Dikkatli olunmalı, çatlak riski var |
| 7039 | 5356 | Çok kolay |
Not: 2000, 6000 ve 7000 serisi alaşımlar ısıl işlemle sertleştirilebilir. 1000, 3000, 4000 ve 5000 serisi alaşımlar ise alaşımlama veya soğuk deformasyon ile sertleştirilebilir.
Dövme alüminyum alaşımları için GeKa MIG ve TIG telleri
| DIN | AISI | GeKa MIG ve TIG telleri |
|---|---|---|
| Al 99 | 1200 | Al 99.5 / AlSi 5 |
| Al 99.5 | 1050 A | Al 99.5 / AlSi 5 |
| Al 99.7 | 1070 A | Al 99.5 |
| Al Mn 1 | 5005 | AlSi 5 |
| Al 99.8 | 1080 A | Al 99.5 |
| Al Mg 1 | 5050 A | AlMg 5 |
| Al Mg 1.5 | 5050 B | AlMg 5 |
| Al Mg 1.8 | 5051 A | AlMg 5 |
| Al Mg 2.5 | 5052 | AlMg 5 |
| Al Mg 5 | 5056 A | AlMg 5 / AlMg 4.5Mn |
| Al Mg 4.5 | 5082 | AlMg 5 |
| Al Mg 4.5 Mn | 5183 | AlMg 4.5Mn |
| Al Mg 3 | 5754 | AlMg 5 / AlMg 4.5Mn |
| Al Mg Si 0.5 | 6060 | AlSi 5 |
| Al Mg 1 Si Cu | 6061 | AlSi 5 |
| Al Mg Si 1 | 6082 | AlSi 5 / AlMg 5 / AlMg 4.5Mn |
| Al Zn 4.5 Mg 1 | 7020 | AlMg 4.5Mn |
| Al Mg Si 0.7 | – | AlSi 5 |
| Al Mg Si 0.8 | – | AlSi 5 |
| Al Mg 2 Mn 0.8 | – | AlMg 5 |
| Al Mg Mn | – | AlMg 5 |
| Al Zn Mg | – | AlMg 5 |
Alüminyum döküm alaşımları için ürün seçim tablosu
| DIN | GeKa MIG ve TIG telleri |
|---|---|
| G-AlSi 6 Cu 4 | AlSi 5 |
| G-AlSi 5 Mg | AlSi 5 |
| G-AlSi 11 | AlSi 12 |
| G-AlSi 12 | AlSi 12 |
| G-AlSi 10 Mg | AlSi 12 |
| G-AlSi 12 (Cu) | AlSi 12 |
| G-AlMg 3 Si | AlMg 5 |
| G-AlMg 3 | AlMg 5 |
| G-AlMg 5 | AlMg 5 |
| G-AlMg 5 Si | AlMg 5 |
| G-AlMg 3 Si | AlMg 4.5Mn |
| G-AlMg 3 | AlMg 4.5Mn |
| G-AlMg 5 | AlMg 4.5Mn |
| G-AlMg 3 Cu | AlMg 4.5Mn |
| G-AlMg 5 Si | AlMg 4.5Mn |
| G-AlMg 10 | AlMg 4.5Mn |
Bakır alaşımlı malzemelerin kaynağı
Tipik fiziksel ve kimyasal özellikler
- Yoğunluk
- 8800–8940 kg/m³
- Erime noktası
- 1082 °C
- Elastik modülü
- 117 GPa
- Çekme dayanımı
- 172–220 MPa
- Akma dayanımı
- 62–69 MPa
- Uzama
- %40–50
- Sertlik
- 40–45 HB
Bakır ve bakır alaşımları; iyi elektrik ve ısı iletkenlikleri, iyi korozyon dirençleri, iyi metal arası aşınma dirençleri ve estetik görünümleriyle günümüze kadar önemini koruyan mühendislik metalleri arasındadır. Bakır ve birçok bakır alaşımı kaynak, lehim ve sert lehim yöntemleriyle birleştirilebilir. Bakırın sıcaklık yükseldikçe uzama ve mukavemet özelliklerinin değişmesi kaynak esnasındaki davranışını etkiler: mukavemet sıcaklık arttıkça düşer, uzama ise 300–650 °C arasında en düşük değerini alır.
Erimiş banyonun akıcılığı nedeniyle daha çok yatay pozisyonda kaynak yapılması tavsiye edilir. Isı iletkenliği yüksek malzemelerin kaynağında yüksek ısı girdisine ihtiyaç duyulur. Yüksek oksijen içeren alaşımlarda oksijen, ısıdan etkilenen bölgede (ITAB) sertleşmelere ve kaynak metalinde boşluklara sebep olabilir.
Fosforla oksijeni giderilmiş bakır kaynağa daha uygundur (boşluklar Al, Mn, Si, P, Ti içeren dolgu malzemeleri kullanılarak giderilir). İnce parçaların kaynağında ön ısıtmaya gerek duyulmazken kalın parçaların kaynağında ön ısıtma gerekir.
Bakır için parça kalınlığına ve kaynak yöntemine göre 500–700 °C'lik bir ön tavlama gereklidir. MIG yönteminde daha düşük ön ısıtma sıcaklıkları için helyum oranı yüksek gazlar tercih edilebilir. İş yüzeylerindeki yağ ve oksit kaynak öncesi giderilmelidir.
Tel fırçalama ve parlak daldırma kullanılabilir. Bakır-nikel alaşımları üzerindeki yağ, boya, kalem izi, atölye kiri ve benzeri kirlenmeler gevrekliğe neden olabileceğinden kaynak öncesi giderilmelidir. Bakır-nikel alaşımlarında taşlama ve dekapaj uygulanmalıdır; tel fırçalama etkili değildir. Bazı elementler (örneğin çinko, kadmiyum ve fosfor) düşük kaynama noktasına sahiptir ve kaynak sırasında buharlaşmaları gözenekliliğe yol açabilir. Bu elementleri içeren bakır alaşımlarında gözeneklilik, daha yüksek kaynak hızları ve dolgu metali kullanımıyla en aza indirilebilir.
Bakır – nikel – çinko alaşımlarının kaynak kabiliyeti
Ticari olarak "yeni gümüş" olarak da adlandırılan Cu-Ni-Zn alaşımlarıdır. Erime aralığı 900–1150 °C arasındadır. Bileşimindeki nikel içeriği yükseldikçe erime noktası, sertlik ve korozyon dayanımı artar, şekil değiştirme kabiliyeti düşer. Çinko miktarı yükselirse çekme mukavemeti ve sertlik artar; erime noktası ve korozyon dayanımı düşer. Bakır miktarının artması uzamayı, ısı ve elektrik iletkenliğini yükseltir. Yeni gümüş yüksek miktarda çinko içerdiğinden pirincin kaynağındaki sorunlar burada da söz konusudur ve aynı önlemlerin alınması gerekir.
Bakır – kalay alaşımlarının kaynak kabiliyeti
Bakır-kalay (bronz) alaşımlarında kalay özellikle ısı iletkenliğini azaltır; dolayısıyla kaynak bölgesine verilen ısının yoğunlaşması bakıra göre daha kolaydır. Kaynak sırasındaki davranış bakımından en önemli nokta, katılaşma aralığının büyümesidir: geniş erime aralığı kuvvetli bir segregasyon oluşturur ve sıcak kırılganlığa sebep olur. Ayrıca kaynak yapılan parçalardaki kendini çekme gerilmelerine dikkat edilmelidir; aksi takdirde kaynak dikişinin yanlarında gerilme çatlakları oluşabilir. Bu nedenle %12'den fazla kalay içeren kalay bronzları kaynaktan sonra çekiçlenerek kendini çekme gerilmeleri giderilmeye çalışılır.
Dökme kalay bronzları yüksek sıcaklıkta pratik olarak düşük bir mukavemete sahiptir ve uzama kabiliyetleri sıfırdır. Bu durum kaynakçının dikkatli olmasını gerektirir: dökme kalay bronzları kaynak esnasında sarsıntıya, döndürmeye ve çarpmalara maruz kalmamalıdır. Döndürme veya oynatma işlemlerine ancak 300 °C'nin altında izin verilir. Diğer bütün dökme alaşımlarda olduğu gibi kalay bronzlarında da iç gerilmeleri önlemek için ön tavlama gerekir. Küçük parçalarda kaynağın ardından parçaların düzgün ve yavaş soğumasına dikkat edilmelidir; üfleçle yapılan bir ön tavlama yeterlidir.
Bakır – alüminyum alaşımlarının kaynak kabiliyeti
Alüminyum bronzlarında %9,4'e kadar alüminyum bulunur. Bu alaşımlar yüksek aşınma mukavemetine ve iyi korozyon dayanımına sahiptir. Elektrik ve ısı iletkenliği artan alüminyum miktarıyla düşer.
- Çok alaşımlı alüminyum bronzlarında ayrıca Fe, Ni ve Mn bulunur.
- Mangan ısıl mukavemeti yükseltir.
- Demir taneleri inceltir ve sertliği artırır.
- Alüminyum bronzlarının kaynağında en önemli nokta yüzeyde oluşan alüminyum oksit tabakasını çözmektir.
- Çatlak oluşum eğilimine dikkat edilmelidir.
Sektörlere göre GekaTek kaynak ürünleri
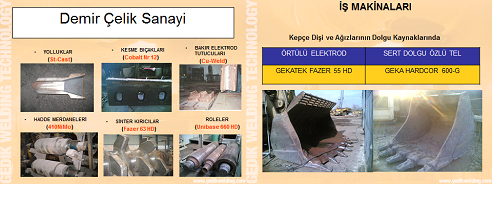
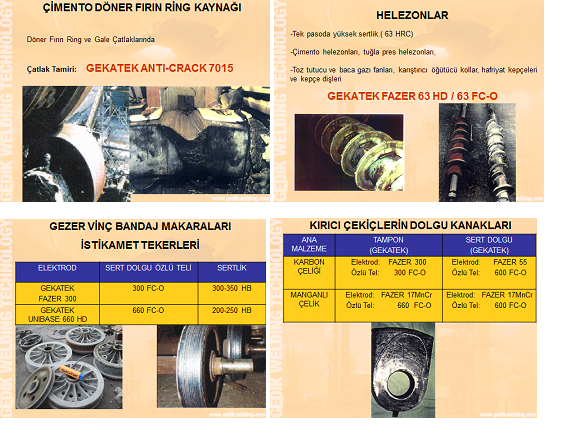
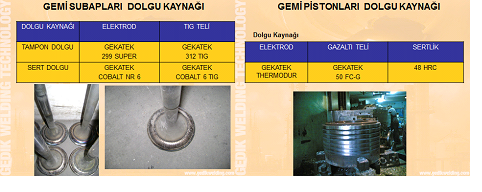
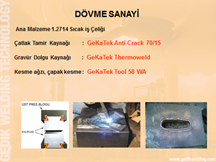
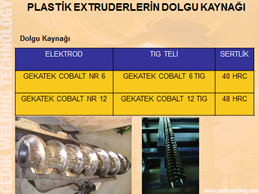
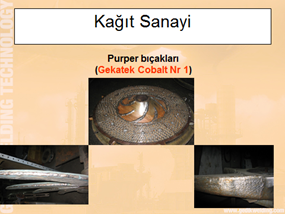
Farklı sektörlerde aşınan ve hasar gören parçalar için önerilen GekaTek tamir bakım ve sert dolgu ürünleri. Görsellere tıklayarak büyütebilirsiniz.